


Notícias da indústria
Guia de seleção de máquina CNC Sinker EDM
 2026.07.23
 Notícias da indústria
Guia de seleção
O que é um Máquina EDM chumbada
A Chumbada EDM A máquina molda uma peça de trabalho abaixando um eletrodo formado no material enquanto uma rápida série de faíscas elétricas corroem a superfície para combinar com a geometria do eletrodo. Este processo, geralmente chamado de afundamento de matriz EDM, remove o material por meio de erosão controlada por faísca em vez de força de corte, razão pela qual a dureza tem pouco efeito no desempenho de uma máquina EDM de afundamento de matriz. O eletrodo e a peça ficam submersos em fluido dielétrico, e cada faísca remove uma pequena quantidade de material até que a cavidade acabada espelhe o formato do eletrodo.
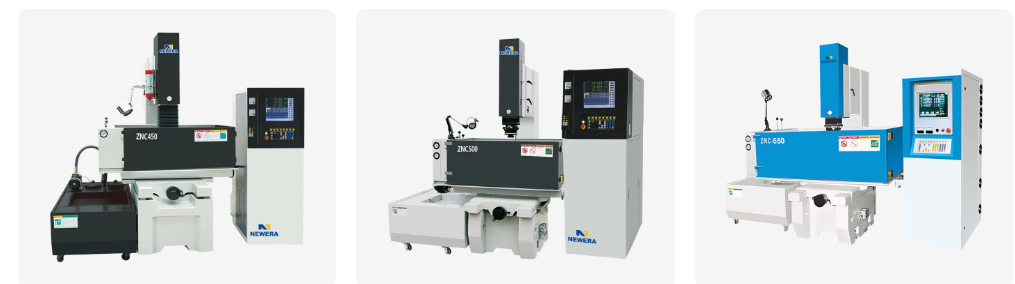
Uma máquina chumbada, às vezes chamada de máquina EDM de êmbolo, é a ferramenta padrão para produzir cavidades de molde, impressões de matrizes e outras geometrias internas complexas que são difíceis ou impossíveis de alcançar com uma ferramenta de corte rotativa. Um moderno EDM chumbador CNC adiciona controle de eixo programável e ciclos orbitais além desse processo central, e é por isso que a maioria das compras atuais de máquinas EDM são baseadas em CNC, em vez de unidades operadas manualmente.
Como funciona o afundamento da matriz EDM
O ciclo de erosão por faísca
A remoção de material acontece através de milhares de descargas elétricas individuais a cada segundo, cada uma vaporizando uma quantidade microscópica de material tanto do eletrodo quanto da peça de trabalho. Como o eletrodo também se desgasta durante esse ciclo, o material do eletrodo e as configurações de descarga são escolhidos em conjunto para equilibrar a velocidade de remoção em relação à quantidade de formato do eletrodo que precisa ser preservada para uma passagem de acabamento.
O papel do fluido dielétrico
O fluido dielétrico, normalmente um óleo especializado, preenche a lacuna entre o eletrodo e a peça de trabalho, isolando a lacuna até que a tensão aumente o suficiente para desencadear uma faísca e, em seguida, eliminando os detritos erodidos. A circulação e a filtragem consistentes do fluido evitam que os detritos interfiram nas descargas posteriores, o que é parte da razão pela qual o design do tanque e a capacidade de filtragem são tão importantes quanto o próprio gerador.
Materiais comumente usinados com EDM chumbada
Como a EDM remove o material eletricamente e não mecanicamente, qualquer material eletricamente condutor pode geralmente ser usinado independentemente da dureza ou tenacidade. A tabela abaixo descreve os materiais frequentemente combinados com uma máquina EDM.
| Materiais | Faixa típica de dureza | Usinabilidade com EDM Sinker | Uso Comum |
|---|---|---|---|
| Aço ferramenta endurecido | Até 60 a 65 HRC | Não é afetado pela dureza, pois a remoção é térmica e elétrica | Cavidades de moldes de injeção |
| Liga de titânio | Dureza moderada, alta tenacidade | Usinável apesar da resistência que desafia as ferramentas de corte | Componentes aeroespaciais e médicos |
| Carboneto de tungstênio | Dureza muito alta | Usinável através de erosão por faísca onde a retificação por si só é lenta | Insertos de ferramentas de corte e peças de desgaste |
| Cerâmica Condutiva | Alta dureza, quebradiço | Usinável se eletricamente condutivo | Componentes especializados resistentes ao desgaste |
| Aço inoxidável | Dureza moderada a alta | Boa usinabilidade geral | Ferramentas médicas e de qualidade alimentar |
Uso de material de eletrodo em uma máquina chumbada
A escolha do material do eletrodo afeta a taxa de desgaste, o acabamento obtido e a qualidade da transferência de detalhes finos para a cavidade. O gráfico abaixo mostra um padrão geral de uso de materiais de eletrodo comuns em uma máquina EDM de afundamento de matriz.
Chumbada EDM comparado com fio EDM e fresagem CNC
Sinker EDM é uma das várias maneiras de produzir uma cavidade ou recurso de precisão, e compará-lo com EDM de fio e fresamento CNC ajuda a esclarecer onde uma máquina EDM de afundamento se encaixa melhor. O gráfico de radar abaixo alinha cinco atributos práticos em todos os três métodos.
- Chumbada EDM
- Fio EDM
- Fresagem CNC
Taxa de remoção de material por configuração de corrente de descarga
O aumento da corrente de descarga em uma máquina EDM acelera a remoção de material, mas também altera o acabamento superficial e o desgaste do eletrodo, razão pela qual os passes de desbaste e acabamento normalmente são executados em configurações diferentes. O gráfico de linhas abaixo ilustra uma relação geral entre a corrente de descarga e a taxa de remoção relativa.
Acabamento superficial típico por etapa de usinagem
O acabamento superficial em uma máquina EDM por afundamento e matriz melhora à medida que o processo passa do desbaste até passagens de acabamento progressivamente mais finas. O gráfico abaixo mostra um valor geral de Ra, medido em micrômetros, associado a cada estágio.
Referência de classe e especificação da máquina
Combinar o tamanho do tanque de trabalho e a capacidade de peso do eletrodo com o maior bloco de molde ou cavidade na produção evita descobrir no meio do projeto que uma máquina está subdimensionada. A tabela abaixo agrupa classes comuns de máquinas EDM chumbadas CNC por faixa de especificações gerais.
| Classe de Máquina | Tamanho do tanque de trabalho | Peso máximo do eletrodo | Precisão de posicionamento |
|---|---|---|---|
| Pequeno | 400x300x250mm | Até 50kg | Mais ou menos 0,005 mm |
| Médio | 650x450x350mm | Até 150kg | Mais ou menos 0,005 mm |
| Grande | 1000x700x500mm | Até 500kg | Mais ou menos 0,008 mm |
| Extra Grande | 1500x1000x700mm | Até 1000kg | Mais ou menos 0,01 mm |
Fluxo de trabalho típico de produção de EDM por afundamento
Uma cavidade acabada produzida em uma eletroerosão CNC geralmente passa pela mesma sequência ampla, independentemente da complexidade da peça. Os estágios abaixo descrevem esse fluxo geral.
- 1 Projeto e fabricação de eletrodos
- 2 Configuração e alinhamento da peça de trabalho
- 3 Passe de Desbaste
- 4 Passe de semi-acabamento
- 5 Concluir passagem
- 6 Limpeza e Inspeção
Onde as máquinas Sinker EDM são usadas
A precisão e a independência da dureza do trabalho da máquina Die Sinking EDM a tornam uma escolha padrão em vários ambientes de fabricação.
-
Cavidades de Molde e Matriz
Moldes de injeção e ferramentas fundidas sob pressão onde a geometria da cavidade interna não pode ser alcançada com uma ferramenta de corte rotativa.
-
Componentes Aeroespaciais
Orifícios de resfriamento e recursos complexos em peças de titânio e superligas onde o corte convencional é difícil.
-
Moldes para dispositivos médicos
Cavidades com detalhes finos que precisam de um acabamento suave e consistência dimensional precisa em longas tiragens de produção.
-
Ferramentas e punções endurecidos
Componentes perfurantes e matrizes usinados após o endurecimento, uma vez que a erosão por faísca não é afetada pelo estado endurecido do material.
Escolhendo um fabricante de máquina EDM de afundamento
Trabalhar com um fornecedor dedicado de máquinas EDM de chumbada CNC em vez de um revendedor geral de máquinas-ferramenta geralmente faz sentido quando uma oficina precisa de software de controle específico, tamanho de tanque ou recursos de automação. Alguns pontos de verificação práticos ajudam a restringir a busca entre opções para uma máquina EDM chumbada OEM.
- Confirme se o sistema de controle suporta os padrões de movimento do eletrodo e os ciclos orbitais que o programa de ferramentas precisará.
- Verifique o tamanho do tanque de trabalho e a capacidade de peso do eletrodo em relação ao maior molde ou bloco de cavidade esperado na produção.
- Revise a resposta do servo e o desempenho do controle de folga, pois isso afeta a consistência com que o centelhador é mantido durante uma passagem de acabamento longa.
- Pergunte sobre o tipo de gerador e como a energia de descarga é ajustada entre os passes de desbaste e acabamento.
- Observe a capacidade de filtragem e circulação do fluido dielétrico, uma vez que a limpeza do fluido afeta tanto a qualidade do acabamento quanto o desgaste do eletrodo.
Vários compradores procuram uma base chinesa de fabricante de máquinas EDM de afundamento, uma vez que o volume ou as necessidades de personalização aumentam, em grande parte devido à concentração do desenvolvimento de software de controle, projeto de gerador e capacidade de construção mecânica em uma única região de fornecimento. É também aqui que uma máquina EDM automática de afundamento de matriz, construída com troca automatizada de eletrodo e recursos de ciclo autônomo, tende a ser mais fácil de obter junto com projetos de tanques manuais padrão.
Histórico de fabricação
Nantong New Era Technology Co., LTD concentra-se no desenvolvimento, projeto e produção de máquinas de controle numérico e máquinas-ferramentas CNC há mais de 20 anos, apoiadas por uma equipe que abrange desenvolvimento de tecnologia, fabricação e serviços de vendas.
- Experiência 20 anos
- Modelo de negócios Desenvolvimento de máquinas EDM OEM e ODM
- Capacidade central Projeto e produção de máquinas-ferramenta CNC
- Instalação Centro de Produção e Montagem
Operando como fabricante de máquinas OEM EDM e empresa de máquinas chumbadas ODM EDM, a equipe trabalha com os clientes para combinar a configuração da máquina, como tamanho do tanque, configurações do gerador e software de controle, com as peças que estão sendo produzidas, aproveitando os desenvolvimentos contínuos no campo para refinar o projeto da máquina ao longo do tempo.
O que verificar antes de comprar uma máquina de chumbada
- Solicite um teste de cavidade de amostra em um material representativo antes de fazer um pedido completo.
- Verifique se o software de controle suporta a biblioteca de eletrodos e os padrões orbitais que seus programas de ferramentas já usam.
- Confirme o deslocamento do eixo e o tamanho do tanque em relação ao maior bloco de molde esperado, não apenas ao tamanho médio da peça.
- Revise a facilidade com que os consumíveis, como filtros e porta-eletrodos, podem ser adquiridos para operação contínua.
- Discuta o treinamento e o suporte à configuração do sistema de controle para que novos programas possam ser criados sem uma longa curva de aprendizado.
Perguntas frequentes
-
Q1. O que é uma máquina EDM chumbada
Uma máquina EDM chumbada, também chamada de máquina chumbada ou máquina EDM de aríete, molda uma peça de trabalho abaixando um eletrodo formado no material enquanto repetidas faíscas elétricas corroem a superfície para combinar com o formato do eletrodo.
-
Q2. Como funciona o afundamento da matriz EDM
Um eletrodo moldado e a peça de trabalho são submersos em fluido dielétrico, e uma série de descargas elétricas rápidas entre os dois corrói o material da peça de trabalho no padrão do eletrodo.
-
Q3. O que é EDM que afunda
EDM de afundamento de matriz é o nome geral do processo para usar uma máquina de EDM de chumbada para formar cavidades, como impressões de moldes e matrizes, por meio de erosão controlada por centelha em vez de ferramentas de corte.
-
Q4. O que é RAM EDM
Ram EDM é outro nome comum para EDM de peso, referindo-se ao aríete que impulsiona o eletrodo para baixo na peça de trabalho durante o ciclo de usinagem.
-
Q5. Quais materiais podem máquina EDM
A EDM funciona em qualquer material eletricamente condutor, que abrange a maioria dos aços para ferramentas, aço inoxidável, ligas de titânio, carboneto de tungstênio e diversas cerâmicas condutoras.
-
Q6. Pode aço endurecido à máquina EDM
Sim, como a remoção do material ocorre por meio de descarga elétrica e não de força de corte, a dureza tem pouco efeito no desempenho do processo.
-
Q7. Pode máquina EDM titânio
Sim, as ligas de titânio são comumente usinadas com EDM, especialmente para componentes aeroespaciais e médicos, onde sua tenacidade torna o corte convencional mais difícil.
-
Q8. O EDM pode cortar metal duro
Sim, o carboneto de tungstênio é uma aplicação comum de EDM, especialmente para insertos de ferramentas de corte e peças de desgaste onde a retificação por si só seria lenta e difícil.
-
Q9. Quão precisa é a usinagem EDM
A precisão de posicionamento em uma máquina EDM de chumbada bem conservada geralmente fica em uma faixa em torno de mais ou menos 0,005 mm, embora o valor exato dependa da classe da máquina e das configurações do processo.
-
Q10. Que acabamento superficial a EDM pode alcançar
O acabamento superficial depende da etapa de usinagem, com passes de desbaste deixando uma textura mais grosseira e passes de acabamento capazes de atingir uma superfície fina, quase espelhada.


Se você está interessado em nossos produtos, consulte-nos.
DETALHES DE CONTATO
Nantong New Era Technology Co., LTD
- Parque Industrial cinco estrelas, distrito de Chongchuan, cidade de Nantong, província de Jiangsu, China
- TEL:+86-19851302688
- E-mail: [email protected]
Produtos
Link rápido
Notícias
Terminal móvel
NANTONG NEW ERA TECHNOLOGY CO., LTD Todos os direitos reservados. Fabricantes de Centros de Usinagem CNC Fábrica de Centros de Usinagem da China
