


Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Tipos de EDM explicados: um guia prático para classes de máquinas CNC Sinker EDM
Tipos de EDM explicados: um guia prático para classes de máquinas CNC Sinker EDM
 2026.08.26
 Notícias da indústria
Pergunte a dez gerentes de ferramentaria qual máquina EDM eles usam e você ouvirá dez variações da mesma resposta: chumbada, arame ou furação. A parte que confunde os novos compradores é o nível de controle impresso na máquina – ZNC, PNC ou CNC. Se o seu trabalho envolve uma cavidade de molde cega com um eletrodo moldado, a decisão prática geralmente é o nível de controle, e não a família do processo. Este guia começa com os principais tipos de processos de EDM, depois compara as três arquiteturas de controle de EDM e mostra qual delas se adapta ao orçamento e à carga de trabalho típicos da oficina.
Visão geral dos tipos de EDM: chumbada, arame e perfuração
A usinagem por descarga elétrica remove o material com faíscas controladas entre dois eletrodos. Um EDM chumbado forma a forma de um eletrodo pré-usinado na peça de trabalho sob fluido dielétrico. A eletroerosão a fio corta um caminho através de uma peça sólida usando um fio fino energizado. Furação EDM usa um eletrodo tubular giratório para fazer furos profundos e de pequeno diâmetro. MicroEDM reduz o mesmo princípio a recursos muito pequenos. Entre estes, a eletroerosão por chumbada é a escolha mais comum para cavidades de molde porque pode produzir bolsões cegos, nervuras e superfícies texturizadas que o fio não consegue alcançar.
| Tipo EDM | Processo | Melhor para | Eletrodo | Resultado Típico |
|---|---|---|---|---|
| Chumbada EDM | Eletrodo formado corrói uma cavidade | Cavidades de molde, matrizes, formas 3D complexas | Bloco de grafite ou cobre | Cavidades cegas com acabamento fino ou texturizado |
| Fio EDM | O fio condutor corta a peça | Matrizes de estampagem, ferramentas de perfuração de precisão | Fio revestido de latão ou zinco | Bordas limpas e alta precisão dimensional |
| Perfuração EDM | Eletrodo de tubo giratório queima um buraco profundo | Furos de resfriamento, furos iniciais para rosqueamento de fio | Eletrodo tubular de latão ou cobre | Perfuração rápida e profunda com menos rebarbas |
| Micro EDM | Eletrodos miniatura com baixa energia de descarga | Micromoldes, bicos, componentes médicos | Eletrodo de micro haste ou tubo | Detalhes muito finos e pequenos recursos |
As compensações não dizem respeito apenas à forma. A eletroerosão a fio não tem força lateral e produz bordas muito limpas, mas precisa de um furo inicial e corta apenas recursos. O Sinker EDM é excelente quando um eletrodo pode atingir diretamente uma cavidade complexa. Para lojas que avaliam sua primeira máquina, máquinas EDM chumbadas permanecem o ponto de entrada mais flexível porque um único eletrodo pode ser reutilizado para um lote de cavidades idênticas.
Em uma EDM chumbada, o princípio de funcionamento é simples: uma cabeça servo segura o eletrodo, o tanque dielétrico circunda a área de usinagem e a peça de trabalho fica sobre a mesa com um centelhador controlado entre o eletrodo e a superfície da peça.
Vista isométrica simplificada de um sistema EDM chumbado.
Níveis de controle Sinker EDM: ZNC, PNC e CNC
Depois de decidir pela EDM por peso, o sistema de controle define a capacidade da máquina, o preço e o nível de habilidade do operador que ela exige. Três arquiteturas de controle são comuns no mercado: ZNC, PNC e CNC. Eles compartilham a mesma base mecânica, mas diferem na forma como a sequência de usinagem é automatizada.
Máquinas ZNC: posicionamento manual com eixo Z automático
ZNC significa controle numérico do eixo Z. A máquina controla a profundidade da faísca automaticamente, enquanto o operador posiciona X e Y manualmente e gerencia a configuração do eletrodo. Esta é a arquitetura EDM mais simples e uma opção prática para oficinas com setters experientes e baixos volumes de produção. Se o seu fluxo de trabalho for em lotes pequenos, um pacote compacto Chumbada ZNC-450 EDM oferece um ciclo de faísca controlado sem um investimento de controle de ponta.
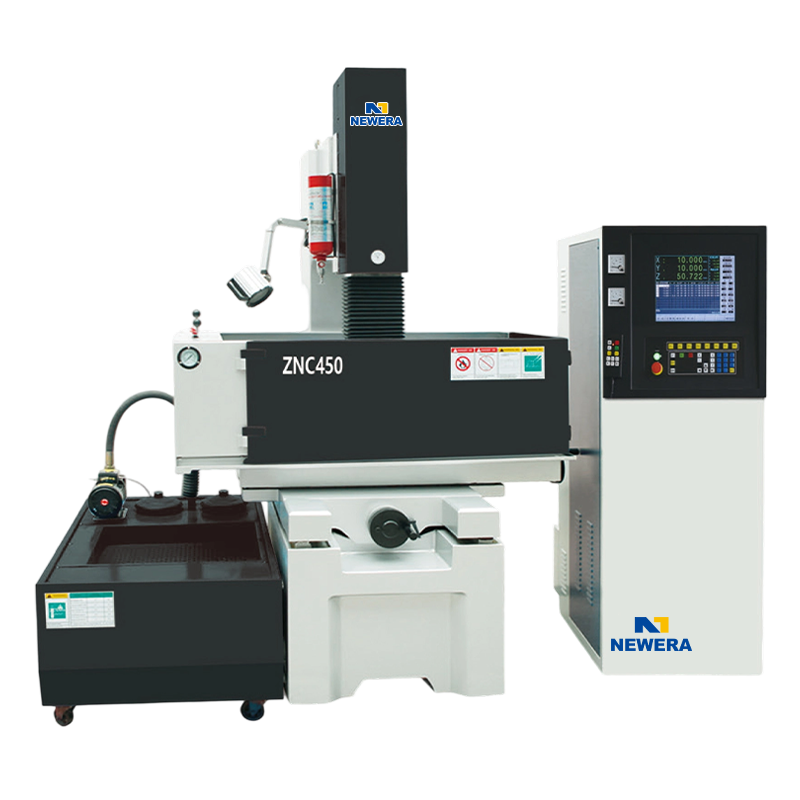 ZNC 450 EDM Die Sinking Machine/Sinker EDM Fabricantes, Empresa - Nantong Novo Nantong New Era Technology Co., Ltd é China OEM / ODM ZNC 450 EDM Die Sinking Machine / Sinker EDM fabricantes e empresa, sistema de neblina de ... Ver Produto →
Máquinas PNC: Posições e Sequências Programadas
As máquinas PNC adicionam memória e posicionamento programável. O operador pode armazenar posições de eletrodos, profundidades de centelhamento e sequências de lavagem, o que reduz o tempo de configuração quando um molde tem múltiplas cavidades. Para oficinas que produzem lotes maiores ou trabalhos repetidos com frequência, a automação é um Chumbada PNC-450 EDM fornece geralmente compensa rapidamente através de ciclos mais consistentes e menos supervisão.
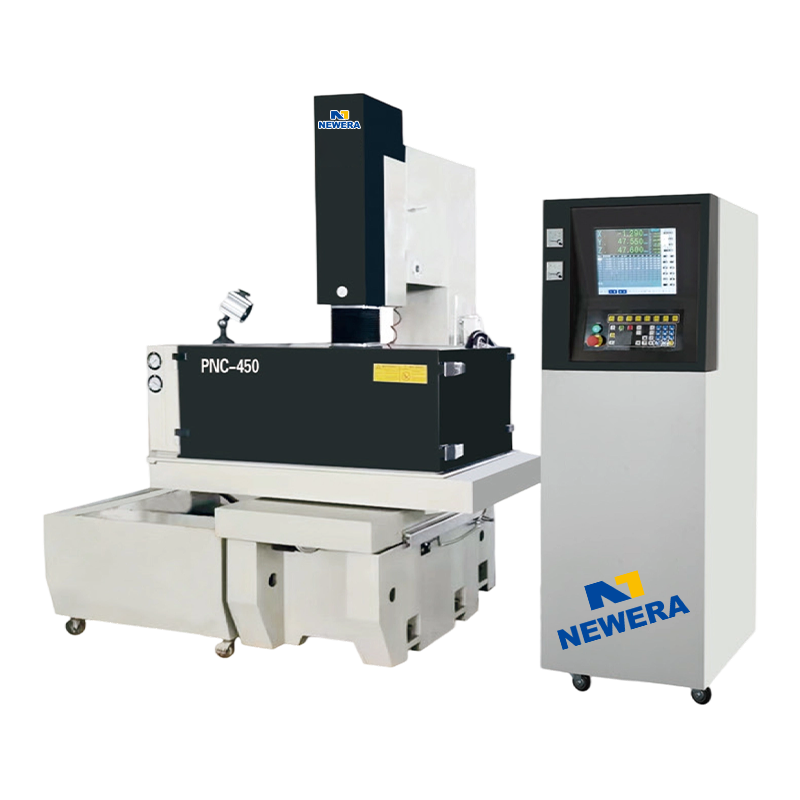 PNC 450 EDM Die Sinking Machine/Sinker EDM Fabricantes, Empresa - Nantong Novo Nantong New Era Technology Co., Ltd é China OEM / ODM PNC 450 EDM Die Sinking Machine / Sinker EDM fabricantes e empresa, sistema de neblina de ... Ver Produto →
Máquinas CNC: Usinagem Multieixo Completa
Os EDMs chumbadores CNC levam o conceito ainda mais longe com coordenação multieixo completa. O controle pode acionar eixos rotativos X, Y, Z e adicionais, orbitar o eletrodo para melhorar a lavagem, criar erosão cônica ou helicoidal e suportar operação autônoma com sistemas de troca de ferramentas. Esta é a categoria a ser escolhida para trabalhos de moldes e matrizes de alta precisão, onde a repetibilidade e as longas tiragens autônomas justificam o preço mais alto. Uma máquina desta classe, como a EDM de chumbada CNC-540 , move o esforço de configuração do operador para o programa CAM.
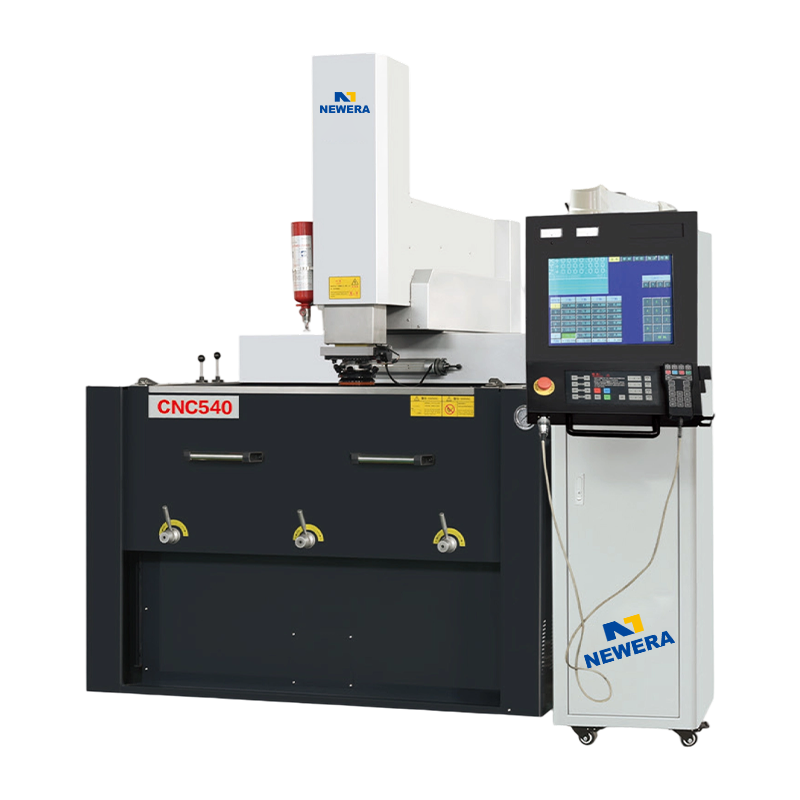 CNC 540 EDM Die Sinking Machine/Sinker EDM Fabricantes, Empresa - Nantong Novo Nantong New Era Technology Co., Ltd é China OEM/ODM CNC 540 EDM Die Sinking Machine/Sinker EDM fabricantes e empresa, A alta rigidez... Ver Produto →
Comparação relativa dos níveis de controle ZNC, PNC e CNC. Uma pontuação de preço mais alta significa uma máquina mais cara.
Como escolher o tipo certo de EDM
Não existe uma resposta universal. A decisão deve começar com a geometria da peça e depois passar para o volume de produção. Na indústria de usinagem, a abordagem mais confiável é combinar primeiro a família de processos com o formato do recurso e, em seguida, escolher o nível de controle com base em quantas horas a máquina realmente funcionará.
- Cavidades cegas com eletrodos formados apontam para EDM chumbada.
- Contornos cortados em aço temperado apontam para EDM com fio.
- Furos de resfriamento profundos ou furos de rosqueamento de fio apontam para EDM de perfuração.
- A alta mistura e a repetição frequente de trabalhos tornam uma máquina PNC atraente.
- A operação autônoma 24 horas por dia é onde o CNC ganha seu prêmio.
- Operadores de baixo volume e altamente qualificados ainda podem obter bons resultados com ZNC.
Antes de aprovar um orçamento, revise o que sinker EDM pode lidar de forma realista para que você não compre precisão demais ou subdimensione o tanque de trabalho.
Perguntas frequentes sobre os tipos de EDM
Qual é a diferença entre EDM e EDM chumbada?
EDM é a família de processos mais ampla. Sinker EDM é o tipo específico que usa um eletrodo moldado para erodir uma cavidade em uma peça de trabalho.
Quais são os três principais tipos de EDM?
Os três tipos principais são EDM de chumbada, EDM de fio e EDM de perfuração. Micro EDM às vezes é listado como uma quarta categoria.
Qual tipo de EDM é melhor para fabricação de moldes?
Sinker EDM geralmente é a melhor opção para cavidades de molde porque pode produzir formas cegas e complexas com um eletrodo formado.
O que significa ZNC em uma máquina EDM?
ZNC significa que o eixo Z é controlado numericamente enquanto X e Y são posicionados manualmente. É a arquitetura de controle de nível básico.
Uma máquina CNC EDM vale o custo extra?
Para oficinas que executam moldes com múltiplas cavidades ou turnos autônomos, as máquinas CNC geralmente compensam com custos de mão de obra mais baixos e melhor repetibilidade.
O Wire EDM pode fazer uma cavidade cega?
Não. A eletroerosão a fio apenas corta a peça de trabalho, portanto, uma cavidade cega normalmente requer uma eletroerosão por peso com um eletrodo formado.


Se você está interessado em nossos produtos, consulte-nos.
DETALHES DE CONTATO
Nantong New Era Technology Co., LTD
- Parque Industrial cinco estrelas, distrito de Chongchuan, cidade de Nantong, província de Jiangsu, China
- TEL:+86-19851302688
- E-mail: [email protected]
Produtos
Link rápido
Notícias
Terminal móvel
NANTONG NEW ERA TECHNOLOGY CO., LTD Todos os direitos reservados. Fabricantes de Centros de Usinagem CNC Fábrica de Centros de Usinagem da China
