


Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Guia do comprador de centro de usinagem vertical CNC: principais especificações e dicas de seleção
Guia do comprador de centro de usinagem vertical CNC: principais especificações e dicas de seleção
 2026.09.02
 Notícias da indústria
Duas oficinas encomendam centros de usinagem verticais no mesmo dia. Uma compra uma única família de caixas de alumínio; os demais planejam moldes e um mix de peças de injeção plástica. Seis meses depois, uma loja está citando prazos de entrega mais rápidos e a outra está lutando contra a vibração do fuso. Ambas as máquinas parecem semelhantes em uma folha de dados. A diferença se resume em como cada máquina corresponde à carga de trabalho real de sua oficina, e não ao nome da marca na peça fundida.
O que é um centro de usinagem vertical CNC?
Definição que importa no chão
Um centro de usinagem vertical CNC é uma fresadora com fuso orientado verticalmente, perpendicular à mesa de trabalho. A peça de trabalho é fixada em uma mesa com ranhura em T e o fuso remove o metal enquanto se move ao longo dos eixos X, Y e Z. Esta é a configuração clássica para peças tipo placa, matrizes, acessórios e alojamentos de pequeno a médio porte.
O design vertical funciona bem para muitas oficinas porque os cavacos caem fora da zona de corte, o líquido refrigerante drena naturalmente e o operador pode ver o corte sem se curvar em torno da máquina. Essa visibilidade por si só ajuda na inspeção inicial e na solução de problemas.
Componentes padrão na maioria dos VMCs
- Um fuso vertical acionado por uma correia ou motor de acionamento direto
- Uma mesa com ranhura em T com até 1.270 mm ou mais de deslocamento do eixo X
- Um trocador automático de ferramentas, geralmente com 12 a 24 ferramentas
- Um controlador CNC que coordena os eixos lineares
- Mesa rotativa opcional de 4º eixo para trabalho multifacetado
O que um VMC faz bem e onde fica aquém
Conclusão primeiro: Para peças planas, moldes e a maioria dos alojamentos compactos, um VMC é o caminho menos dispendioso para a remoção precisa e repetível de metal.
Os centros de usinagem verticais são eficientes quando as peças permanecem fixadas na superfície da mesa. O fuso vertical torna as trocas de ferramentas previsíveis, a fixação é simples e as configurações são mais rápidas para protótipos únicos e pequenos lotes. A gravidade trabalha a seu favor: as lascas caem diretamente em vez de se acumularem ao redor da ferramenta.
Quando você compara esta configuração com um centro de usinagem horizontal, a diferença fica clara. Um VMC é sua melhor escolha para peças planas. Os HMCs vencem quando você precisa usinar múltiplas faces de uma caixa pesada enquanto mantém a peça estacionária. Antes de fazer um pedido, leia esta comparação de VMC e HMC para que a geometria da máquina corresponda à família de peças que você executa.
Uma limitação a ser lembrada: se você usinar cubos grandes que exijam quatro ou cinco faces em uma fixação, o VMC forçará você a interromper o ciclo e reposicionar. Esse tempo de inatividade prejudica a vantagem de custo que você obtém antecipadamente.
Quais especificações VMC são mais importantes na prática
Conclusão primeiro: Não comece com marca ou preço. Comece com os três números que decidem se suas peças cabem: deslocamento do eixo X, velocidade e torque do fuso e carga máxima da mesa.
O deslocamento do eixo define o maior envelope da peça que você pode manusear. Se você usinar um gabinete de alumínio de 300×200×150 mm, uma máquina de 850×500×500 mm será suficiente. Mas se a sua linha de produção trabalha com perfis de extrusão de 1.200 mm, você precisa de um modelo com curso X mais longo. Pagar por viagens excedentes que não são utilizadas é dinheiro amarrado em massa térmica que você nunca explorará.
O comportamento do fuso é o próximo filtro. Altas RPM com baixo torque funcionam para alumínio. O trabalho em moldes e aço exige torque mais baixo na curva. Um fuso acionado por correia é mais simples de manter; um fuso de acionamento direto proporciona melhor acabamento superficial em velocidades mais altas. Pergunte especificamente onde a máquina gera sua faixa de torque.
A repetibilidade é mais importante do que a precisão absoluta do posicionamento para a maioria das oficinas. A precisão absoluta informa para onde a máquina vai; a repetibilidade informa se isso acontece sempre. Para a manutenção da tolerância diária, a repetibilidade na faixa de ±5 μm é uma meta prática.
Antes de assinar um pedido de compra, analise esta lista de verificação de perguntas a serem feitas antes de comprar um VMC , incluindo compensação térmica, compatibilidade do controlador e disponibilidade de peças sobressalentes.
Combinando um VMC com seu cenário de produção
Conclusão primeiro: O tamanho do lote, o formato da peça e a dureza do material determinam qual classe de VMC você precisa mais do que qualquer especificação de marketing.
Se sua oficina opera 200 suportes de alumínio por mês e duas cavidades de molde por mês, esses trabalhos não são a mesma máquina. Os suportes exigem velocidade e ferramentas baratas; os moldes exigem rigidez e capacidade de acabamento fino. Um VMC de gama média com fuso de acionamento direto e um magazine de 20 ferramentas pode cobrir ambos sem investir demais.
Para trabalhos automotivos de alto volume, observe o tempo de ciclo. Cada segundo economizado em uma operação de 90 segundos pode resultar em resultados significativos ao final de um turno. Para moldes, você deseja uma máquina que mantenha o acabamento superficial sob carga de corte constante, e não uma que apenas atravesse passagens de ar.
De acordo com pesquisas do setor, a adoção do VMC se concentra em moldes e matrizes, peças automotivas, usinagem geral, aeroespacial e eletrônica. Cada segmento enfatiza primeiro uma especificação diferente.
Áreas de aplicação VMC por participação no setor
Moldar e Morrer 30%
Automotivo 25%
Usinagem Geral 20%
Aeroespacial 15%
Eletrônica 10%
O verdadeiro custo de possuir um VMC
Conclusão primeiro: O preço de compra é apenas a parte que você pode negociar. O custo vitalício está oculto na instalação, nas ferramentas, no tempo de inatividade e na energia.
A instalação é uma surpresa comum. Alguns VMCs de corte pesado precisam de uma base reforçada porque a própria massa da máquina e as forças de corte exigem um piso rígido. Uma máquina mal nivelada perderá a calibração rapidamente. Peça ao fabricante os desenhos da fundação antes de se comprometer com um layout.
Ferramentas e acessórios são a próxima linha do orçamento. Um fuso básico com um magazine de 24 ferramentas precisa de porta-ferramentas, pinças e um predefinidor para ser útil. Para oficinas que estão começando do zero, esse pacote de ferramentas pode representar um acréscimo significativo ao preço de compra da máquina.
O consumo de energia também varia de acordo com a configuração. Um fuso maior e um ar condicionado de gabinete aumentam a carga mesmo quando a máquina está ociosa. Se a sua fábrica funciona apenas em turnos diurnos, essa diferença pode aparecer na conta de serviços públicos todos os meses.
A manutenção é onde a diferença real de custo aparece. Os rolamentos do eixo, a lubrificação da guia linear e a folga do parafuso esférico precisam de atenção em um cronograma. Uma máquina mais barata que fique parada por uma semana pode custar mais do que a diferença de preço se parar uma linha de produção com prazo determinado pelo cliente.
Como escolher o VMC certo da tecnologia New Era
Conclusão primeiro: A New Era Technology oferece uma gama completa de centros de usinagem verticais, desde cortes econômicos até cortes pesados, de modo que a decisão é combinar uma série com suas peças, em vez de procurar um local de produção compatível.
Para pequenas fábricas que usinam alumínio e aço-carbono em lotes modestos, a econômica série EV oferece função VMC completa sem sobrecarga excessiva. Os modelos EV850 e EV1060 foram projetados para oficinas que desejam uma máquina simples e compacta.
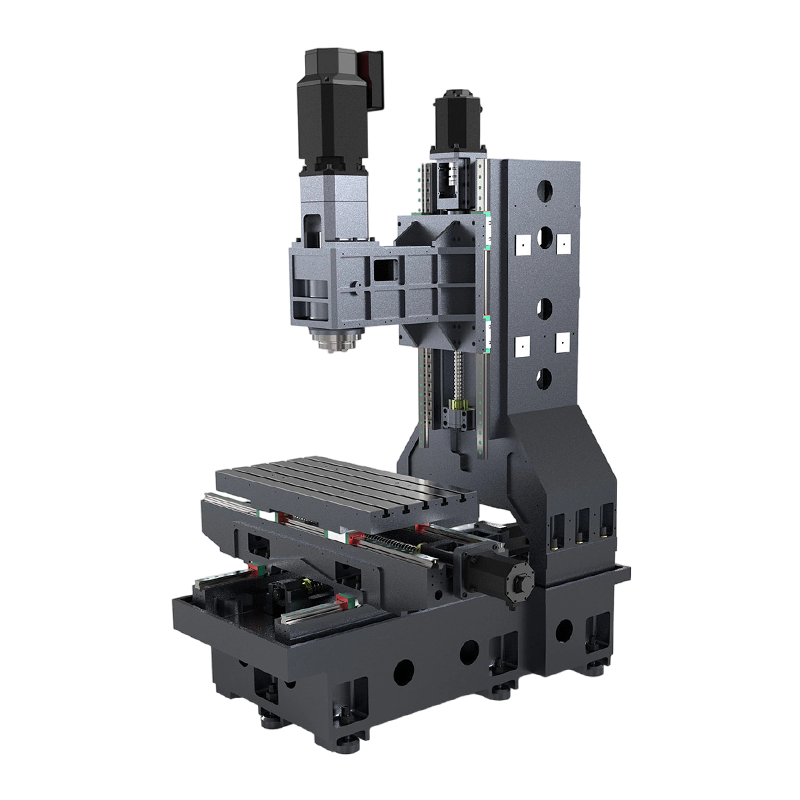 Centro de usinagem vertical econômico EV850 para produção de pequenos lotes Projetado para oficinas que usinam alumínio e aço-carbono em lotes modestos, o EV850 oferece funcionalidade VMC completa com um tamanho compacto e fácil acesso para manutenção, tornando-o uma escolha prática para operações conscientes dos custos. Ver Produto →
As oficinas de moldes e os fornecedores aeroespaciais precisam de um equilíbrio diferente. A série VF de alto desempenho proporciona uma resposta mais forte do fuso, melhores acabamentos e o tipo de rigidez que suporta cortes de aço endurecido e passes de acabamento de contorno longo. Se você trabalha com materiais difíceis o dia todo, esta é a aula em que o desvio de tolerância provavelmente aparecerá primeiro na peça, e não na máquina.
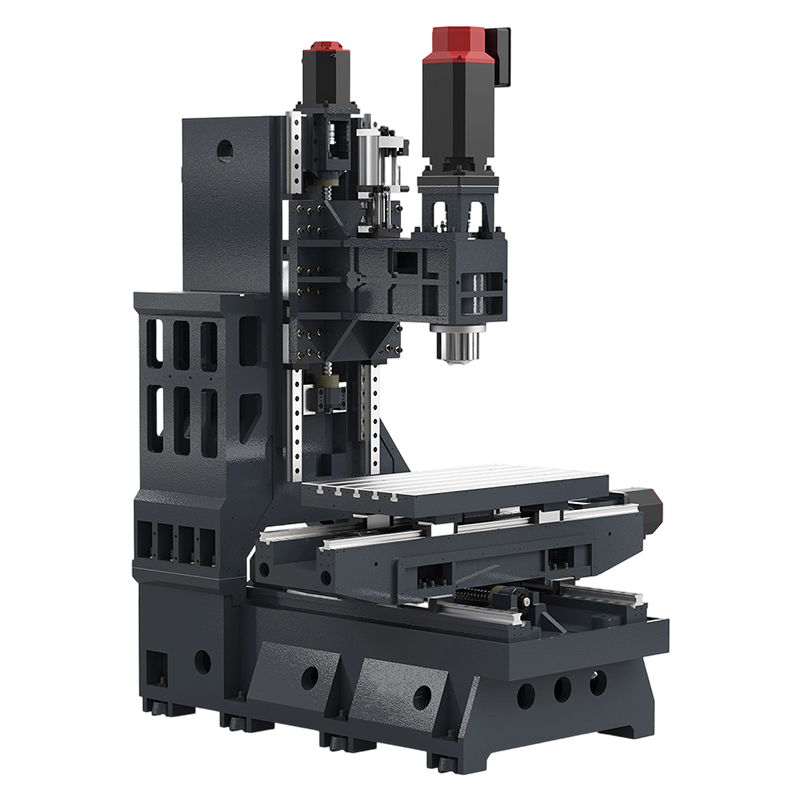 VF85 VMC de alto desempenho para aço temperado e acabamento Ideal para trabalhos em moldes e aeroespaciais, o VF85 proporciona maior resposta e rigidez do fuso para corte de aço endurecido e longos passes de acabamento, ajudando a manter tolerâncias rígidas mesmo em materiais exigentes. Ver Produto →
Para extrusões longas, estruturas de trilhos ou bases de moldes grandes, observe a série de curso grande. O V127L estende significativamente o deslocamento do eixo X sem sacrificar a pegada vertical compacta, o que significa que você pode manter peças longas dentro do envelope enquanto as move normalmente para o chão de fábrica.
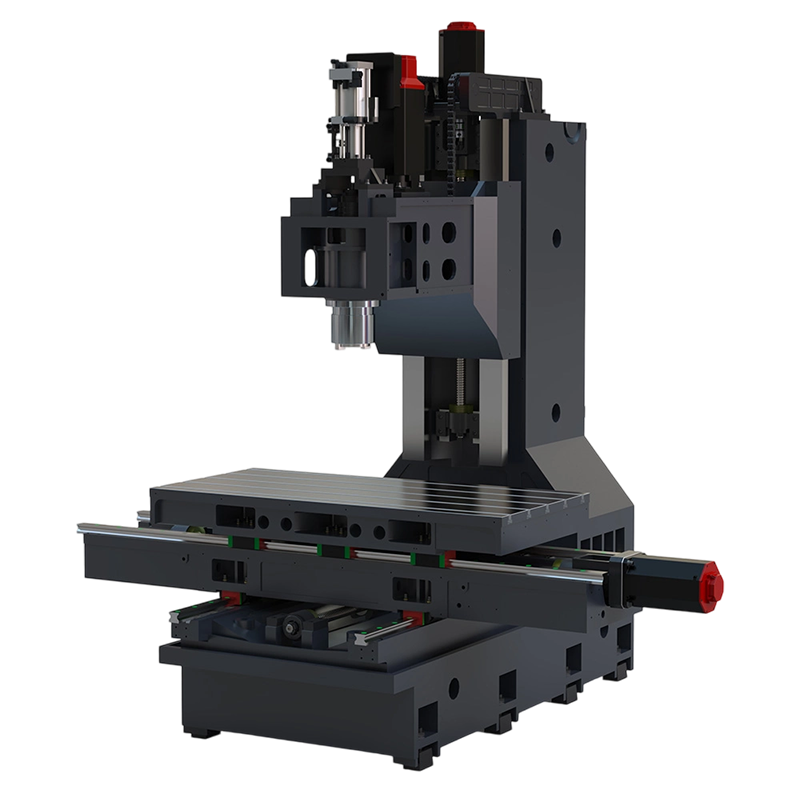 V127L VMC de curso grande para extrusões longas e bases de moldes Com curso estendido do eixo X, o V127L acomoda peças longas sem sacrificar a compactação vertical, simplificando o manuseio e permitindo usinagem eficiente de estruturas de trilhos, extrusões e bases de moldes grandes. Ver Produto →
As máquinas de quatro direções com eixo Y, como a V138L e a V158F, adicionam rigidez para forças de fresamento pesadas e moldes grandes. Se suas peças exigem cortes profundos em aço grosso, esta classe oferece o suporte necessário para remover metal sem trepidação.
Escolhendo o VMC certo: guia de decisão rápida
Conclusão primeiro: Combine a série da máquina com a sua família de peças típica, e não com a maior peça que você já usinou.
Anote suas cinco principais peças de trabalho. Para cada um, registre o tamanho do envelope, o material, a quantidade do lote e a tolerância necessária. Em seguida, compare com a tabela abaixo. Este exercício simples filtra mais compras erradas do que qualquer dia de demonstração.
| Série VMC | Pontos fortes primários | Aplicações mais adequadas |
|---|---|---|
| EV850/EV1060 | Operação compacta, econômica e fácil | Peças de alumínio, suportes, pequenos lotes |
| VF85/VF116 | Maior resposta do fuso, contornos mais rápidos | Cavidades de molde, aço temperado, aeroespacial |
| V127L/VF138 | Curso estendido do eixo X, grande área de mesa | Extrusões longas, estruturas de trilhos, placas grandes |
| V138L/V158F | Quatro vias do eixo Y, rigidez para serviços pesados | Moldes grandes, cortes profundos, cargas de fresagem fortes |
Manutenção VMC e desempenho a longo prazo
Conclusão primeiro: Um VMC que recebe limpeza diária e calibração mensal mantém sua tolerância por anos; aquele que é ignorado perde-o rapidamente.
Mantenha o cone do fuso limpo e limpo após cada turno. Os cavacos deixados perto do cone podem ser transferidos para o porta-ferramenta e causar excentricidade, o que afeta diretamente o acabamento superficial e o diâmetro do furo. O mesmo se aplica às guias lineares da máquina, que necessitam de lubrificação regular conforme intervalo do fabricante.
As verificações preventivas nos fusos de esferas e nos ganhos do servo devem acontecer pelo menos trimestralmente. Muitas lojas descobrem que uma simples verificação de calibração do laser uma ou duas vezes por ano detecta desvios térmicos e desalinhamento do eixo antes de produzir peças descartadas. Pequenos cuidados custam pouco; rolamentos de eixo desgastados são caros para substituir silenciosamente.
Perguntas frequentes sobre centros de usinagem vertical CNC
Q1: Para que é usado um centro de usinagem vertical CNC?
Um VMC é usado para fresamento, furação, rosqueamento e contorno em peças planas ou curtas, incluindo moldes, acessórios e alojamentos. É uma máquina de corte de metal de uso geral para peças pequenas e médias.
P2: Qual é a diferença entre VMC e HMC?
Um VMC possui um fuso vertical e funciona melhor em peças fixadas em uma mesa. Um HMC possui um fuso horizontal e é adequado para caixas grandes ou peças multifacetadas onde a usinagem de todos os lados em uma configuração é uma prioridade.
Q3: Quais são as principais vantagens de um VMC?
Custo mais baixo em comparação com HMCs, melhor remoção de cavacos devido à gravidade, configuração e visibilidade de peças mais fáceis e menor complexidade de manutenção. Isso o torna uma ótima opção para oficinas e salas de ferramentas.
P4: Como escolho o VMC certo para minha loja?
Comece com o tamanho da peça, volume do lote, dureza do material e faixa de tolerância. Em seguida, combine o deslocamento do eixo, a velocidade do fuso, a carga da mesa e a capacidade do magazine de ferramentas com esses requisitos.
P5: Qual manutenção um VMC exige?
Limpeza diária do cone do fuso e das ranhuras em T da mesa, lubrificação regular da guia, verificações periódicas do fuso de esferas e calibração anual do laser para precisão de posicionamento.
P6: Qual é o motivo mais comum pelo qual a precisão do VMC varia ao longo do tempo?
A expansão térmica é a principal causa. Mudanças na temperatura ambiente ou cortes longos e contínuos aquecem o corpo da máquina. A compensação térmica do fuso é o recurso que mantém a precisão estável durante o dia.


Se você está interessado em nossos produtos, consulte-nos.
DETALHES DE CONTATO
Nantong New Era Technology Co., LTD
- Parque Industrial cinco estrelas, distrito de Chongchuan, cidade de Nantong, província de Jiangsu, China
- TEL:+86-19851302688
- E-mail: [email protected]
Produtos
Link rápido
Notícias
Terminal móvel
NANTONG NEW ERA TECHNOLOGY CO., LTD Todos os direitos reservados. Fabricantes de Centros de Usinagem CNC Fábrica de Centros de Usinagem da China
